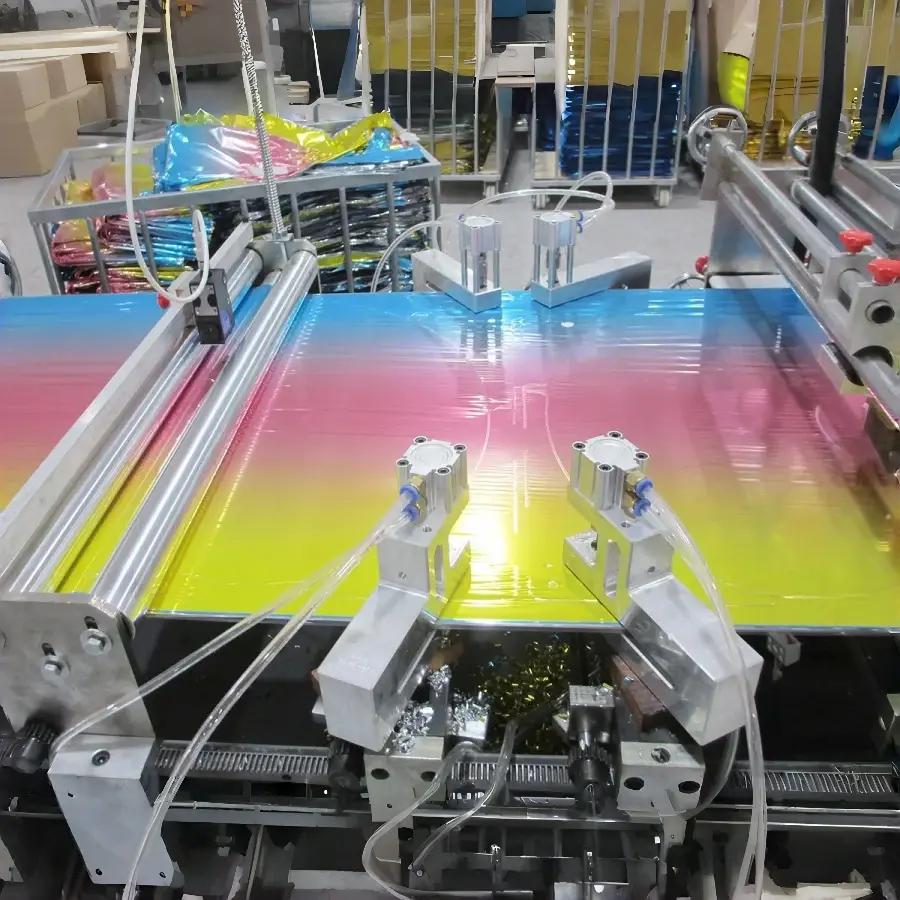
Le thermoscellage direct en usine peut réduire les fuites d'hélium causées par des coutures périmétriques incomplètes ou incohérentes des ballons en aluminium, mais il ne peut pas garantir que chaque ballon retiendra l'hélium indéfiniment.Un bord scellé fiable dépend de la construction correcte du film, de la chaleur, de la pression de contact, du temps de scellage et de la géométrie de formage. Les acheteurs en gros doivent approuver un échantillon physique et un contrôle convenu de rétention de gaz avant de supposer que l'équipement de scellement d'une usine prouve le résultat final.
Pour les importateurs, les grossistes en fournitures de fête et les responsables de la qualité des achats, l'avantage du scellage contrôlé en usine réside dans la traçabilité : le fabricant de ballons peut revoir la même étape de scellage, la même construction d'échantillon et les mêmes mesures correctives au lieu de s'appuyer sur une vague allégation « d'étanchéité ».
Comment le thermoscellage en usine réduit-il les fuites de ballons en aluminium ?
Les ballons en aluminium sont formés à partir d'un film métallisé flexible avec des surfaces conçues pour se joindre dans un processus de scellement sélectionné. La chaleur et la pression rassemblent les couches compatibles le long du contour prévu. Le joint doit rester continu autour du corps du ballon tout en laissant intactes la trajectoire de gonflage spécifiée et la construction de la valve.
Une discontinuité, un pli coincé ou une zone de joint endommagée peuvent fournir une voie involontaire pour que le gaz s'échappe. Le contrôle direct de l’opération de formage et de scellage permet d’examiner la configuration affectée et de corriger une condition récurrente. Cela n'élimine pas la perméabilité aux gaz à travers le film ni les dommages non liés ailleurs sur le ballon.
Compatibilité des films
Faites correspondre la surface thermoscellable et la structure du film à la configuration du produit.
Température de scellage
Utilisez un réglage de traitement approprié pour le film spécifié, plutôt que de supposer que plus chaud signifie plus fort.
Pression de contact
Maintenez un contact approprié sur la couture prévue sans plis ni engagement inégal.
Temps de scellage
Laissez le processus de jonction se terminer dans le cadre de la configuration de l'équipement validée.
Il s'agit de variables de contrôle générales de thermoscellage, et non de paramètres numériques publiés par la machine pour chaque ballon en aluminium Borun. La construction et l'outillage du film peuvent modifier les paramètres appropriés. Un joint qui semble soigné n’est pas automatiquement étanche au gaz ; un bord surtraité peut également être faible ou endommagé.
Où un sceau périmétrique à ballonnet en aluminium peut-il devenir vulnérable ?
La géométrie du scellage change avec la forme du produit. Un ballon rond en aluminium compatible avec l'hélium a un périmètre différent d'une lettre étroite, d'une étoile pointue ou d'une silhouette personnalisée. L'inspection de l'acheteur doit suivre le contour scellé réel, et non une photo générique d'un ballon sans rapport.
Bord droit
Vérifiez les interruptions visibles, les chevauchements inégaux ou les corps étrangers sur la zone jointe. Comparez le sceau avec l’échantillon fini approuvé.
Limite courbe
Vérifier la continuité du chemin scellé au fur et à mesure que le contour change de direction. Une ride proche d'une courbe doit être étudiée si elle traverse la zone de scellement et non rejetée uniquement parce qu'elle est visible.
Pointe pointue ou coin intérieur
Vérifiez l'alignement là où la forme se rétrécit ou tourne brusquement. Confirmez que la forme et le périmètre gonflés finis suivent la construction approuvée.
Extension étroite
Examinez les pointes longues, les queues et les sections de lettres étroites pour détecter des contraintes spécifiques à la construction ou un joint manquant. Une différence visuelle est une preuve à examiner et non une preuve de perte d'hélium.
Près du col de gonflage
Examinez le périmètre qui se joint autour du cou tout en gardant la valve interne ou le passage de gonflage comme sujet d'inspection distinct. Une fuite au niveau de la vanne n’est pas automatiquement une défaillance du joint périmétrique.
Lorsqu'un acheteur a besoin d'un nouveau contour physique, la géométrie doit être évaluée lors du développement du prototype, car un dessin plat attrayant peut ne pas produire un ballon gonflé acceptable. celui de Borunservice de fabrication de ballons en aluminium de forme personnaliséeexamine l'outillage et un échantillon gonflé avant de confirmer une nouvelle forme pour la production en vrac.
Examiner une couture de ballon en feuille d'hélium avant la production en vrac
Envoyez à Borun Balloon Factory la forme exacte du ballon, sa taille, l'utilisation d'hélium requise, des photographies en gros plan de la zone de couture et l'état d'inspection que vous devez confirmer. Demandez si la construction sélectionnée nécessite un échantillon physique ou un examen de forme.
Envoyer les exigences de couture du ballon en aluminiumQuels contrôles peuvent révéler un problème de couture et lesquels ne le peuvent pas ?
Les acheteurs reçoivent souvent une photographie d’un bord scellé comme preuve de qualité. Cette photographie peut étayer une évaluation visuelle, mais elle ne peut pas à elle seule démontrer la rétention d’hélium. Choisissez le test en fonction de l'allégation faite et documentez ce qui a été réellement testé.
| Vérifier | Ce qu'il peut établir | Ce qu'il ne peut établir seul | Preuve d'approvisionnement |
|---|---|---|---|
| Inspection des coutures des ballons plats | Continuité visible, plis, dommages et comparaison avec un contour approuvé | Absence de chemins de gaz invisibles ou de temps de rétention d'hélium spécifié | Style identifié, taille et photographies en gros plan |
| Observation d'un échantillon gonflé | Si un échantillon réel conserve sa forme convenue dans des conditions enregistrées | Quel composant a provoqué un changement, sans autre enquête | Gaz, condition de remplissage, environnement, période d'observation et résultat |
| Enquête sur les fuites localisées | Source potentielle lorsqu'une méthode convenue et appropriée identifie un gaz s'échappant près d'un joint | Un pourcentage de défauts à l’échelle de la production à partir d’un seul échantillon | Méthode, localisation précise, identité de l'échantillon et résultat observé |
| Évaluation de la résistance du joint, si spécifié | Résistance mécanique d'un échantillon de joint défini selon une méthode appropriée | Etanchéité aux gaz ou temps de flottement de l'hélium tout seul | Construction de l'échantillon, méthode, unités et limite d'acceptation |
| Examen des échantillons de lots | Résultats pour les unités échantillonnées dans le cadre du plan d'inspection convenu | Zéro défaut dans toutes les unités sans base à l’appui | Identité du lot, nombre réel d'échantillons, échecs et disposition |
N'utilisez pas un test universel de 24 heures, un multiplicateur de pression ou un pourcentage de retrait autorisé pour chaque ballon en aluminium. Si un acheteur a besoin d'une durée de rétention de gaz spécifique, la période d'observation, les conditions de remplissage, la configuration du produit et les critères d'acceptation doivent être convenus pour ce bon de commande. Une mesure de la résistance d’une garniture mécanique et un test de fuite de gaz sont des mesures différentes.
Qu’est-ce que le contrôle direct en usine ajoute au-delà d’une réclamation de machine ?
Borun Balloon Factory, exploitée par Xiongxian Borun Latex Products Co., Ltd. sous la marque NiuN®, fabrique des ballons à Hebei, en Chine, depuis 2006. Le profil actuel de l'usine identifie trois lignes de production et de personnalisation de ballons en aluminium au sein de son opération de fabrication de ballons plus large. Son processus documenté comprend le formage, le thermoscellage, l'inspection et l'emballage. Ces faits établissent la capacité de fabrication ; il ne s'agit pas de certificats d'essai pour une expédition particulière.
Pour les ballons en aluminium d'hélium en gros, l'implication directe du fabricant peut faciliter la connexion d'une construction approuvée avec la référence d'outillage, l'étape de production et la discussion sur les actions correctives correctes. Si une couture échoue lors de l'approbation de l'échantillon, la question utile est de savoir si le processus de production responsable peut être étudié et si le ballon fini corrigé peut être à nouveau vérifié.
Allégation de fabrication
« Le scellement est réalisé en usine. » Vérifiez que cela s'applique à la catégorie de ballon sélectionnée.
Traiter les preuves
"Le contour approuvé et la configuration des coutures sont contrôlés." Demandez un échantillon pertinent ou une référence de production documentée.
Preuve de performance
"Le ballon d'hélium fini répond aux exigences." Demander des résultats enregistrés dans les conditions convenues.
Pour l'application exacte à l'air ou à l'hélium, utilisez le produit spécifiqueSpécifications de vente en gros de ballons en aluminium compatibles à l'hélium. Un ballon en aluminium scellé n'est pas nécessairement adapté au flottement indépendant à l'hélium ; la taille, la construction, le volume rempli et le poids attaché comptent également.
Comment un acheteur doit-il approuver une correction de fuite de joint suspectée ?
L’inspection des coutures doit distinguer un défaut observé d’une cause déduite. Avant d'autoriser le reste d'une grande série de production, demandez un échantillon physique corrigé lorsqu'un changement de matériau d'étanchéité a été effectué.
- Identifiez la variante exacte.Enregistrez la forme, la taille, la couleur ou la construction du ballon en aluminium, ainsi que l'application d'air ou d'hélium approuvée.
- Localisez l’observation.Marquez le bord droit, le coin, la courbe, l'extension étroite ou toute autre section suspecte sur une photographie.
- Confirmez la référence.Comparez avec l'échantillon physique précédemment approuvé et tout critère d'acceptation de périmètre défini.
- Documentez l’enquête.Enregistrez la cause possible, le constat réel et le changement de fabrication, le cas échéant ; ne considérez pas une supposition comme une cause profonde confirmée.
- Répétez le contrôle physique correspondant.Appliquez la même méthode et les mêmes conditions convenues à l’échantillon corrigé, puis documentez le résultat.
- Décidez des marchandises concernées.Accepter, isoler pour enquête ou rejeter conformément aux règles d'échantillonnage et d'élimination préalablement convenues.
Distinction importante :un échantillon qui fuit prouve un problème dans cet échantillon dans les conditions enregistrées. Il n’établit pas en soi la proportion de ballons défectueux dans l’ensemble de l’envoi. De même, un seul échantillon ne prouve pas que chaque ballon est sans fuite.
Qu'est-ce qui doit figurer dans un dossier d'acceptation de ballons en aluminium à l'hélium en gros ?
Un procès-verbal de réception doit permettre de relier la demande de l'acheteur à un article réel et à un résultat réel. Les champs ci-dessous forment une demande pratique qui peut être incluse dans un cahier des charges ; ils ne prétendent pas que Borun a déjà effectué un test particulier.
Avant de sélectionner un itinéraire de production, confirmez les conditions de vente en gros pertinentes : les ballons en aluminium de fête standard commencent actuellement à100 pièces par style, taille et couleur exacts; les ballons en aluminium imprimés personnalisés commencent normalement à5 000 pièces par modèle; les nouvelles formes physiques sont des projets distincts, généralement de5 000 pièces par forme ou projet. La production prend généralement5 à 15 jours ouvrables après les approbations requises. Ces chiffres commerciaux ne certifient aucun résultat de couture particulier.
Demandez un devis de ballon en aluminium directement en usine avec les exigences de couture
Envoyez les variantes exactes de ballons, la quantité par variante, l'utilisation d'hélium requise, les conditions d'approbation des échantillons, l'emballage, le pays de destination et les critères de test de couture que vous souhaitez inclure dans le devis.
Foire aux questions sur le thermoscellage des ballons en aluminium
Le thermoscellage en usine arrête-t-il complètement les fuites d'hélium ?
Non. Une étanchéité périmétrique correcte peut réduire les fuites associées à des joints défectueux, mais la perte de gaz peut également impliquer la valve, le film, des dommages ou les conditions de gonflage et de stockage. Les performances finales doivent être vérifiées.
Une couture d’apparence intacte peut-elle quand même fuir ?
Oui. Un contrôle visuel ne couvre que les conditions observables. Un test fonctionnel approprié est requis lorsque l'acheteur a besoin d'une preuve de rétention de gaz dans des conditions définies.
Une couture plus solide signifie-t-elle automatiquement une meilleure rétention d’hélium ?
Non. La résistance du joint et l’étanchéité aux gaz sont des propriétés différentes. Une construction spécifique peut nécessiter des contrôles à la fois mécaniques et fonctionnels, en utilisant des méthodes appropriées au produit.
Les angles vifs sont-ils automatiquement défectueux ?
Les points et les coins méritent attention car leur géométrie diffère des bords droits, mais leur acceptation doit être jugée par rapport à la conception et à l'échantillon physique approuvés.
Comment un acheteur distingue-t-il une fuite de valve d’une fuite de joint ?
Identifiez l’emplacement de la perte de gaz observée avant d’en attribuer la cause. Les fuites périmétriques suspectées relèvent de l’enquête sur les joints ; le gaz s'échappant du passage de gonflage nécessite une évaluation séparée de la valve.
Que devrait fournir un acheteur en gros à un fabricant de ballons en aluminium ?
Demandez les spécifications exactes du produit, l'échantillon approuvé, les conditions de test identifiées, le nombre réel d'échantillons, les observations, les actions correctives le cas échéant et la règle de disposition des commandes groupées convenue.
Conclusion du marché :Le thermoscellage contrôlé en usine est important car les acheteurs peuvent relier la construction du périmètre réel d'un ballon en aluminium à l'examen de la fabrication et à l'acceptation des échantillons. Le fabricant responsable doit justifier les allégations de rétention d'hélium pour le produit sélectionné et ne pas remplacer les mots « usine directe » ou « scellement automatisé » comme preuve de test.